 EN

Fluidiserad bäddgranulator jämfört med granulator med hög skärkraft: Viktiga urvalsfaktorer
Att välja mellan en fluidbäddgranulator och att välja en högskärande granulator är inte frågan om att välja en universellt bättre maskin. I farmaceutisk fast-dosproduktion beror den rätta processvägen på vad formuleringen kräver innan komprimering eller fyllning: kontrollerad partikelväxt, effektiv blandning, en definierad fuktprofil, effektiv torkning eller en robust överföringsväg till efterföljande storleksjustering. Ett praktiskt beslut börjar med produkten och den validerade processen – inte med utrustningskatalogen.
För team inom processutveckling och teknik är den mest användbara jämförelsen därför en processjämförelse. En fluidiserad bäddgranulator kombinerar partikelsuspension, bindemedelsprayning och kontinuerlig torkning i en enda kammare. En högskärande granulator använder en rotor och en hackare för att skapa intensiv våt massering; den kräver vanligtvis ett separat torksteg. Båda metoderna kan stödja tillverkning av fasta oral doser, men deras driftområden, felmoder och frågor kring skalning skiljer sig åt.
Börja med granuleringsmålet
En fluidiserad bäddgranulator övervägs ofta när processen gynnas av samtidig granulering och torkning. Pulver fluidiseras med konditionerad luft medan bindervätska sprutas in i den rörliga bädden. Eftersom torkningen påbörjas samtidigt som granulerna bildas kan denna metod vara attraktiv när det är viktigt att minska den våta lagringstiden eller konsolidera enhetsoperationer. Den kan också vara användbar när en formulering svarar väl på gradvis vätsketillsats och kontrollerad fukttapp.
Högskärgranulering tar en annan väg. Rörverket fördelar pulver och binder under stark mekanisk påverkan, medan hackverket hjälper till att bryta våta agglomerat och styra massan. Detta gör högskärgranulering till ett vanligt val när snabb våtning, intensiv blandning eller en tätare granulstruktur krävs. Efter våtmassning transporteras granulerna vanligtvis till en tork, ofta en fluidbäddtork i en industriell konfiguration.
Beslutsfrågan är enkel men viktig: behöver formuleringen integrerad, luftdriven granulering och torkning , eller behöver den mekanisk våtmassning följt av separat kontrollerad torkning ? Att svara på den frågan tidigt förhindrar en jämförelse som endast grundar sig på batchtid eller inköpspris.
Jämför processmekanismerna innan du jämför maskinens funktioner
| Urvalsfaktor | Fluidbäddgranulator | Högskärighetsgranulator |
|---|---|---|
| Primär energitillförsel | Fluidiserande luft plus sprutad bindemedel | Mekanisk verkan från rörorm och hackverk |
| Torkningsmetod | Torkning sker kontinuerligt under granuleringen | Kräver vanligtvis en separat torkningsfas |
| Vanlig processfokus | Fukthantering och kontrollerad beläggning av rörliga partiklar | Snabb våtning, blandningsintensitet och bildning av våt massa |
| Viktiga utvecklingsvariabler | Luftflöde, inkommande luftens egenskaper, sprayhastighet, atomisering, bäddtemperatur | Rörhastighet, hackarhastighet, tillsats av bindemedel, avslut på våtmasseprocessen |
| Vanlig systemvy | Enstegsgranulerings- och torkningsprocess | Granulator plus torkare, med överföring mellan stegen |
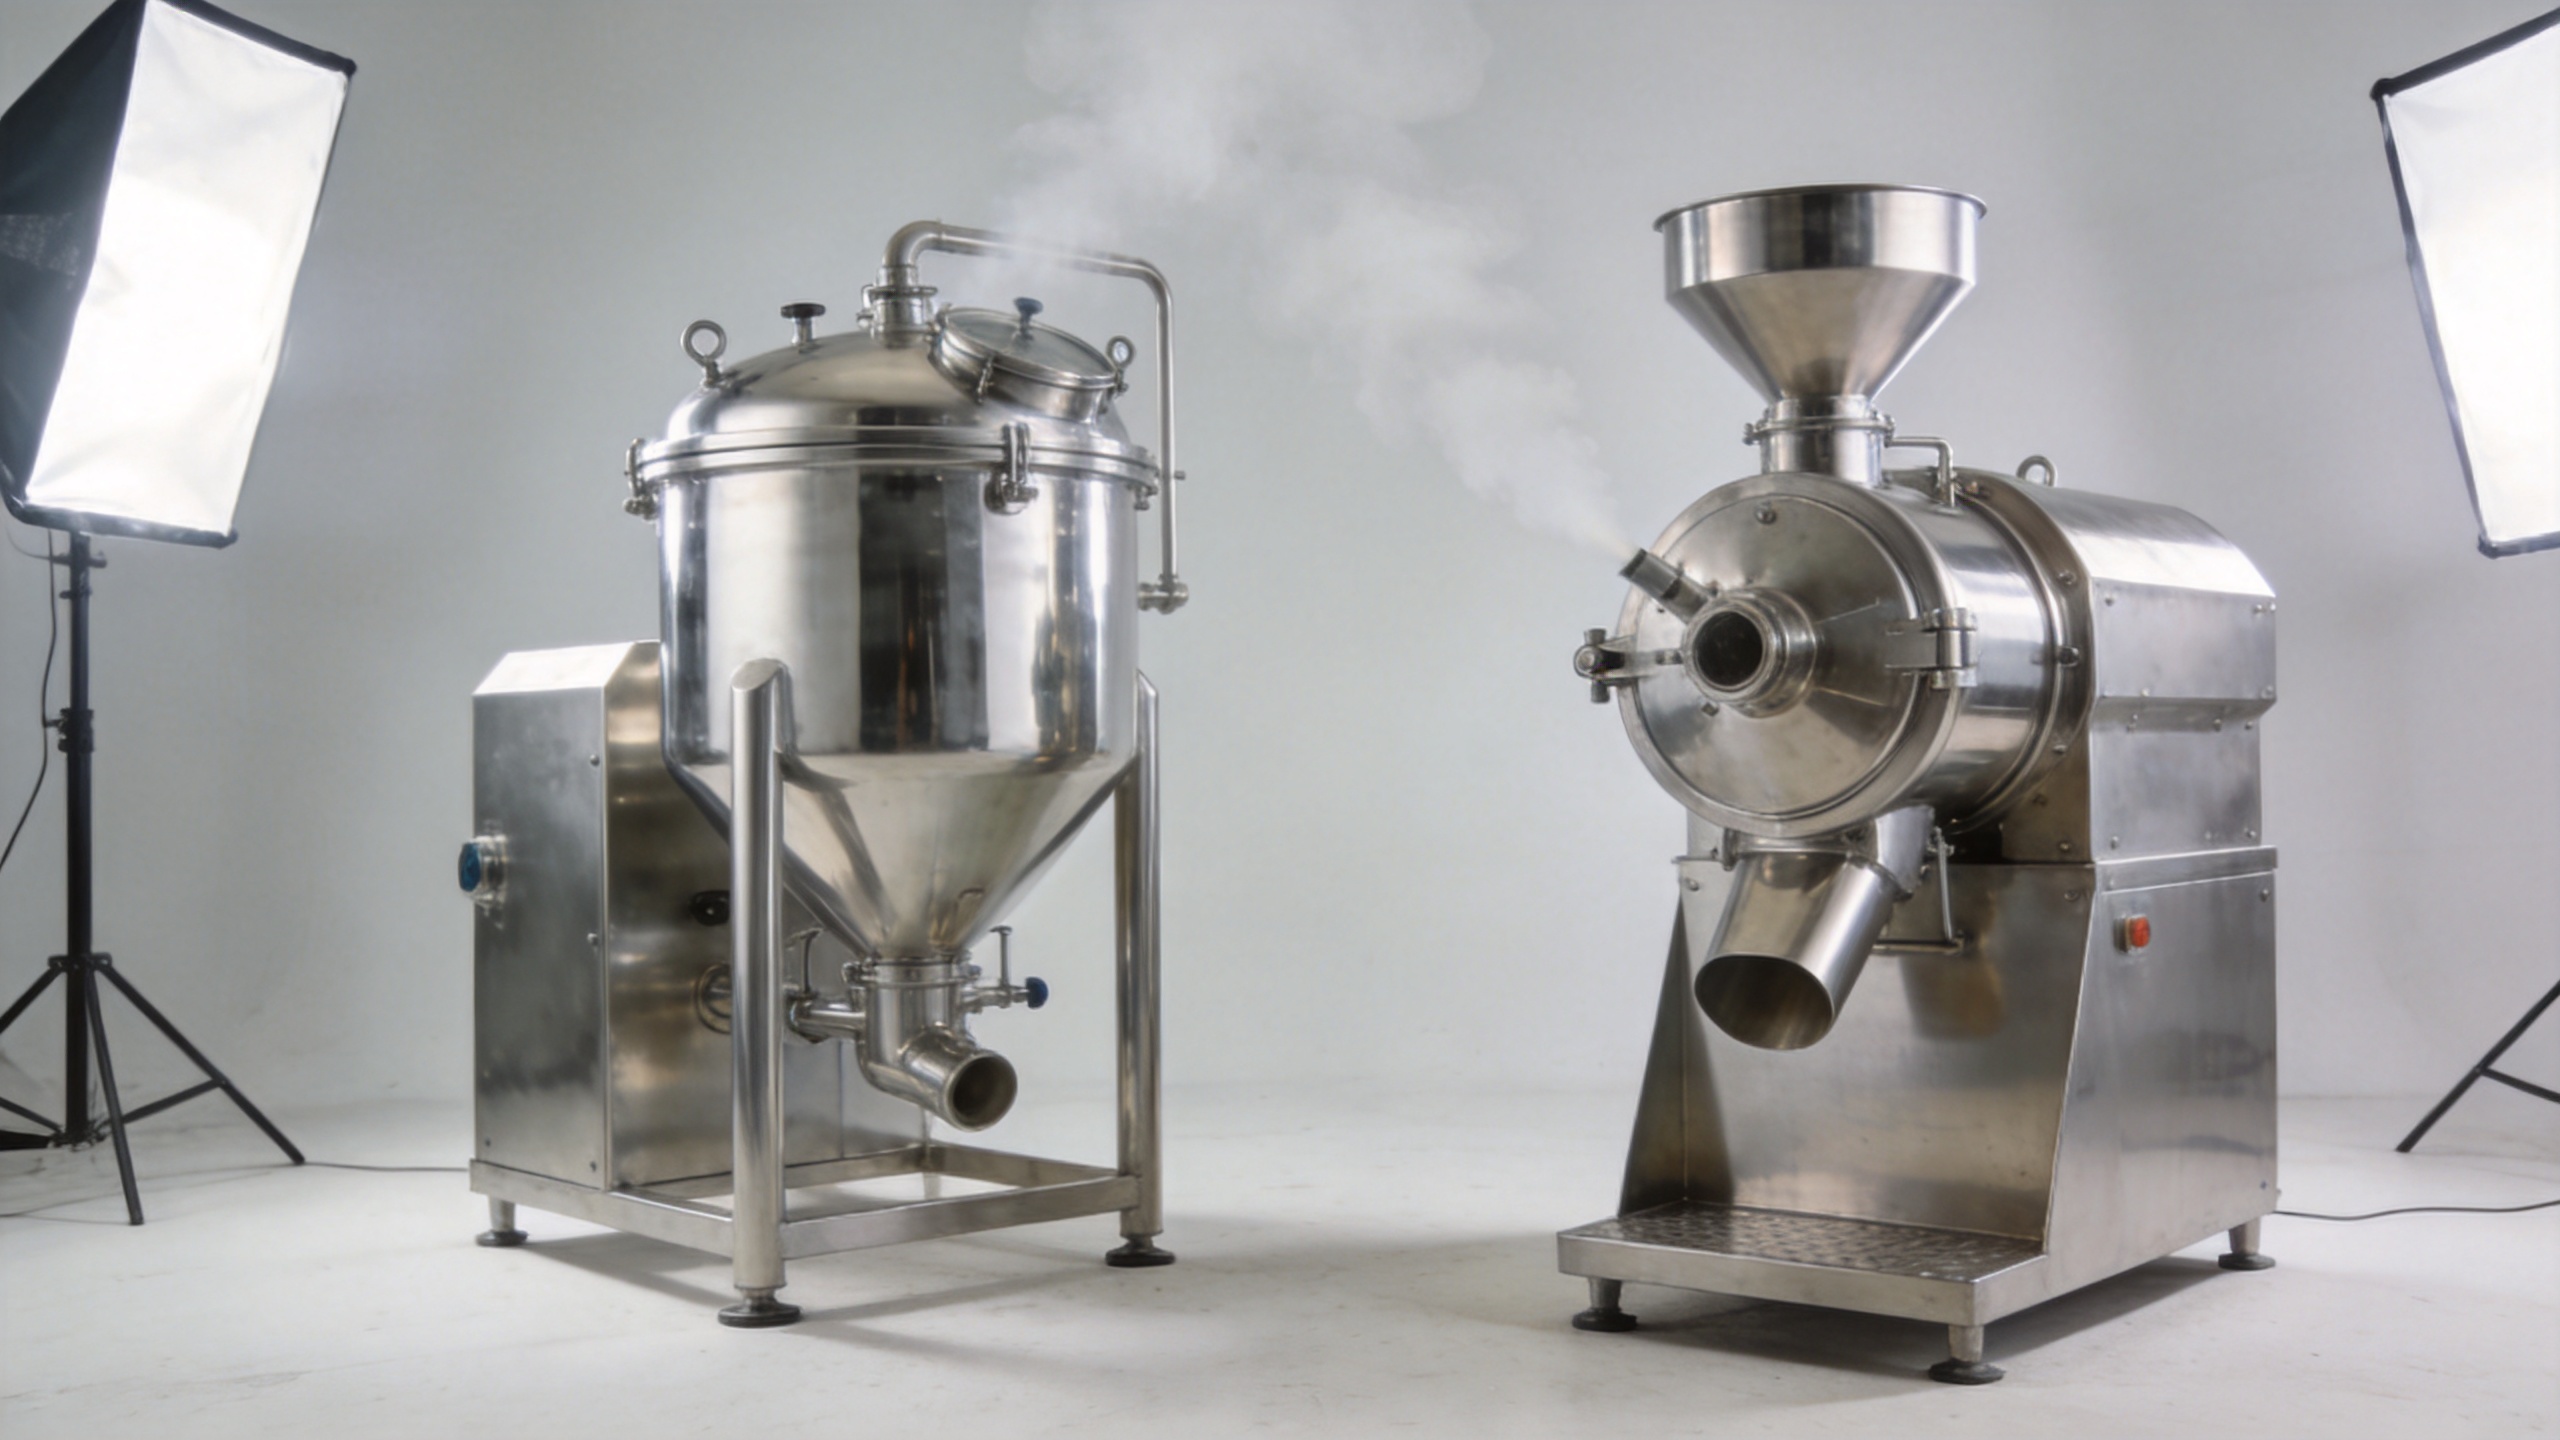
Tabellen är en utgångspunkt, inte ett ersättningsalternativ för försök. Fluidbäddsvetgranulering använder luft för att suspendera materialet och applicerar bindemedel för att bilda granuler samtidigt som delvis torkning pågår. Kombinationer av höghastighetsgranulering och fluidbäddstorkning är fortfarande en vanlig industriell konfiguration, vilket innebär att en höghastighetsprocess bör utvärderas som ett system snarare än som en enskild behållare.
Utvärdera torkbehov och fuktkänslighet
Torkbehov är ofta den faktor som leder till att ett projekt väljer en fluidbäddgranulator. Om produkten kräver noggrann kontroll av restfukt och teamet vill undvika långvarig våtlagring kan kontinuerlig torkning förenkla processbeskrivningen. Den kan också minska antalet överföringar och mängden mellanhantering som måste kontrolleras.
Det innebär inte att fluidbäddprocessen automatiskt är mildare eller enklare. Luftfördelning, spraymönster, inkommande lufttemperatur och avgasbeteende måste fungera tillsammans. En formulering som blir för fuktig kan agglomerera; en som torkar för snabbt kan ge svaga granulat eller bred partikelstorleksfördelning. Pulverflöde, skrymdensitet, partikelstorleksfördelning och bindemedelsegenskaper påverkar alla om fluidbädden förblir stabil.
Vid höghastighetsgranulering blir torkning ett separat konstruktionsbeslut. Teamet kan först optimera den våta massningen och sedan definiera torkprofilen i nästa processsteg. Denna ökade flexibilitet kan vara värdefull för formuleringar som kräver en tydligt identifierbar granuleringsändpunkt. Den introducerar också hanterings-, rengörings-, överförings- och inneslutningsöverväganden mellan stegen, vilka måste inkluderas i linjekonstruktionen.
Anpassa utrustning till materialbeteende och produktattribut
Materialbeteende bör testas istället för att dras som slutsats från en kort ingredienslista. Sammanhängande pulver, blandningar med låg dos, fuktkänsliga material och formuleringar med trånga fuktgränser kan reagera mycket olika på de två metoderna. Vid höghastighetsblandning kan mekanisk intensitet vara användbar där snabb bindemedelsfördelning krävs. I en fluidiserad bäddgranulator är förmågan att fluidisera konsekvent grundläggande; blandningar som fluidiserar dåligt kan göra processen svår att styra.
Definiera önskade granulegenskaper innan du väljer en plattform: målfördelning av storlek, densitet, porositet, flödesegenskaper, komprimerbarhet och återstående fukt. Kartlägg sedan varje egenskap till de styrbara variablerna och provtagningsplanen. Detta tillvägagångssätt är mer tillförlitligt än att betrakta någon av metoderna som i sig överlägsen. Den lämpliga metoden är den som upprepat ger de krävda egenskaperna inom en praktisk styrstrategi.
Överväg linjeintegration, rengöring och nedströmsdimensionering
Utrustningsval påverkar hela produktionslinjen. En högskärande process inkluderar vanligtvis våtgranulering, överföring, torkning, malmning eller dimensionering samt slutlig blandning. En fluidiserad bäddgranulator kan sammanföra de två första huvudsakliga målen, men den kräver fortfarande en väl utformad urladdning och hantering nedströms. Den föredragna layouten beror på batchstorlek, krav på inneslutning, tillgängliga hjälpsystem, rengöringsvalidering samt graden av automatisering som krävs.
Efter torkning kräver många operationer kontrollerad partikelstorleksanpassning innan nästa steg. Om en separat dimensioneringsfas ingår i den godkända processen bör utrustning såsom en fAST HISSnings GRANULATSJÄMNINGSMASKIN utvärderas som ett alternativ för nedströmsintegration. Dess lämplighet bör bedömas utifrån den faktiska formuleringen, önskad partikelstorleksfördelning, överföringsanordning samt rengöringskrav; endast produktnamnet fastställer inte processkapaciteten.
Att rengöra är lika viktigt. Fråga var produkt kan ackumuleras, hur filter och sprayssystem nås, hur delar tas bort och hur rengöringsverifiering integreras i fabrikens rutiner. En kort nominell cykeltid kan förlora sitt fördelaktiga läge om byte, rengöring eller överföringssteg skapar operativa flaskhalsar.
Bygg urvalet kring skalning uppåt och validering
För läkemedelsproduktion bör utrustningsurvalet stödja en dokumenterad processdesign och ett slutligt tillfälle av kontroll. FDA:s vägledning för processvalidering beskriver en livscykelbaserad ansats som börjar med processdesign, fortsätter genom processkvalificering och bygger på fortsatt verifiering. I praktiken innebär detta att den valda metoden bör ge meningsfulla processparametrar, en förklarlig provtagningsstrategi och en skalningsväg uppåt som det tekniska teamet kan försvara.
För en fluidiserad bäddgranulator ska sambanden mellan luftflöde, temperatur, sprayhastighet, atomisering, bäddbeteende och slutfuktighet registreras. För en granulator med hög skärkraft ska sambanden mellan impeller- och hackarinställningar, vätsketillsats, vridmoment- eller effektsignaler (om tillgängliga) samt våtmasstid och de önskade granulegenskaperna fastställas. I båda fallen bör utvecklingsarbetet identifiera vilka parametrar som är kritiska för den specifika produkten i stället för att kopiera generiska inställningar från en annan formel.
En praktisk checklista för val
- Definiera de krävda granulegenskaperna och det acceptabla fuktområdet.
- Bedöm om blandningen kan fluidiseras konsekvent eller om intensiv mekanisk våtning krävs.
- Jämför integrerad torkning med en dedicerad torkningsfas, inklusive överföringsrisk.
- Kör utvecklingsförsök som utmanar det förväntade driftområdet, inte bara en nominell receptur.
- Granska nedströms storleksreduktion, blandning, inneslutning, rengöring och underhåll som del av den fullständiga produktionslinjen.
- Välj den väg som har den tydligaste skalbara kontrollstrategin och dokumentationsvägen.
Granskning av fluidiserad bäddgranulatorns parametrar
För ett projekt med fluidiserad bäddgranulator ska pulverets fluidiseringsrespons dokumenteras innan ett batchmål fastställs. En fluidiserad bäddgranulator kräver en stabil bädd, så testa luftflödet över blandningens partikelstorleks- och bulkdensitetsområde. Under provkörningar ska fluidiserad bäddgranulatorn utvärderas vid planerade låga, nominella och höga luftflödesförhållanden.
Binderleverans är ett annat beslut som gäller fluidiserad bäddgranulator. Sprutningshastighet, atomisering och munstyckets position bör övervägas tillsammans, eftersom en förändring av någon av dessa faktorer kan påverka lokal våtning. För fukt-känsliga material ska inluftens tillstånd, avgasbeteendet och slutpunktsfukten kopplas till kontrollstrategin.
Skalning kräver samma disciplin. En pilotfluidiserad bäddgranulator och en produktionsenhet kan ha olika luftflödesmönster, så jämförbara processkriterier är viktigare än att kopiera inställningar. Innan godkännande bör du bekräfta hur provtagning, tömning, rengöring och efterföljande storleksbestämning kommer att utföras i den kommersiella processen.
- Kan materialet bilda en stabil bädd i den föreslagna fluidiserade bäddgranulatorn?
- Ger fluidiserade bäddgranulatorn den torkprofil som formeln kräver?
- Kommer fluidiserade bäddgranulatorn att klara den krävda batchstorleken utan att påverka bäddbeteendet negativt?
- Vilka parametrar kommer att övervakas under processkvalificeringen?
Dessa frågor gör inte fluidiserad bäddgranulator till ett automatiskt val. De gör istället jämförelsen tydlig: om den levererar repeterbara granulegenskaper inom det dokumenterade processfönstret kan den vara den lämpliga vägen; annars kan den högskärande vägen med separat optimerad torkning vara mer praktisk.
Slutsats: Välj den väg som passar processfönstret
En fluidiserad bäddgranulator kan vara ett starkt alternativ när integrerad granulering och torkning, kontrollerad fukttillskottsborttagning och minskad hantering stämmer överens med formuleringen. En höghastighetsgranulator kan vara bättre lämpad när produkten gynnas av intensiv våtmassning och en separat optimerad torkningssteg. Den mest tillförlitliga beslutet tas utifrån formuleringsexperiment, granskning av integrering i produktionslinjen och en valideringsinriktad bedömning av kontrollerbara variabler. Betrakta valet som ett beslut i samband med processutveckling, och den resulterande utrustningsspecifikationen blir mer användbar för tillverkning, kvalitet och långsiktig skalning.